Artykuł sponsorowany
Dlaczego zaakceptowana próbka nie gwarantuje udanej serii meblowej
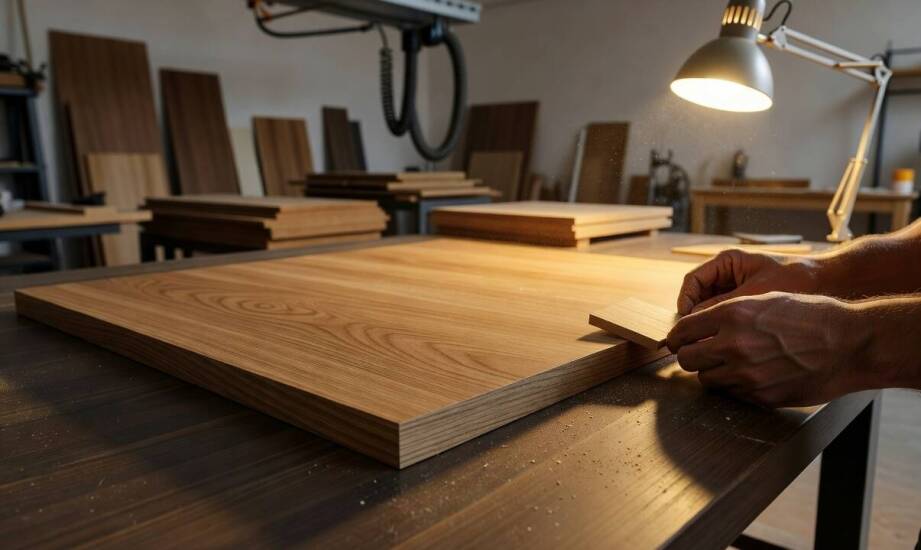
Producent mebli często otrzymuje próbkę laminatu HPL lub forniru o pożądanym kolorze i wyczuwalnej fakturze. Oglądany pod światłem dziennym wycinek materiału wydaje się w pełni odpowiadać założeniom projektowym bryły. Atrakcyjna estetyka powierzchni zachęca do szybkiego zamówienia pełnej partii i natychmiastowego uruchomienia procesu cięcia. Sytuacja komplikuje się jednak po sformatowaniu większych płyt, nałożeniu obrzeży i zmontowaniu próbnych korpusów na hali. Wtedy w gotowej serii mogą ujawnić się wyraźne różnice w odcieniu, stopniu połysku lub płaskości powłoki. Takie rozbieżności wstrzymują produkcję, generują niepotrzebne straty materiałowe i wymuszają trudne negocjacje z dostawcami.
Czego wzorzec materiału nie ujawnia przed startem produkcji?
Pojedynczy arkusz tworzywa potwierdza przede wszystkim zgodność dekoru z oczekiwaniami inwestora. Pozwala on również wstępnie ocenić podstawowe parametry użytkowe powłoki, w tym jej odporność na codzienne zarysowania czy punktowe uderzenia. Taki wycinek nie daje jednak możliwości sprawdzenia powtarzalności wybarwienia między różnymi dostawami schodzącymi z linii fabrycznej. Międzynarodowe przepisy branżowe dopuszczają niewielkie różnice w odcieniu dla oddzielnych cykli produkcyjnych. Obiektywna weryfikacja tego zjawiska wymaga sprawdzenia powierzchni w standardowym świetle D65 oraz przy iluminancie A. Ocena w przypadkowych warunkach nasłonecznienia zniekształca faktyczny wygląd płyty. Metameria potrafi ukryć zmianę barwy na małym formacie analizowanym w biurze projektowym. Oświetlenie wewnątrz hal magazynowych lub w docelowej przestrzeni użytkowej szybko obnaża wszelkie nieścisłości wizualne.
Forniry naturalne wprowadzają do procesu dodatkową zmienną w postaci unikalnej struktury usłojenia. Jeden niewielki liść okleiny nigdy nie obrazuje układu wzoru na przestrzeni całej palety surowca. Naturalne zróżnicowanie drewna staje się w pełni widoczne dopiero w momencie zestawienia kilkunastu wysokich frontów w jednym rzędzie. Podobne pułapki dotyczą procesów obróbki mechanicznej, które fizycznie oddziałują na strukturę płyty. Nanoszenie kleju na podłoże, formatowanie z użyciem pił panelowych oraz nacisk w prasach termicznych potęgują wewnętrzne napięcia materiału. Suma tych obciążeń bywa bezpośrednim powodem lekkiego wyginania się formatek lub zmiany początkowo postrzeganej faktury. Wykorzystywanie nowoczesnych powłok o głębokim macie wymaga z kolei klejenia arkuszy przeciwprężnych na rewersie płyty. Zaniechanie tego kroku prowadzi do trwałego wypaczenia frontów pod wpływem wahań wilgotności powietrza.
Jakie próby techniczne zabezpieczają cykl produkcyjny?
Określenie dokładnych ram technicznych przed rozpoczęciem frezowania minimalizuje ryzyko błędów. Tolerancja grubości standardowego laminatu w przedziale od 0,5 do 1,0 milimetra wynosi ±0,10 mm, co precyzyjnie definiują odpowiednie części specyfikacyjne serii norm EN 438. Harmonogram prac wymaga wcześniejszego zbadania stabilności wymiarowej powłoki poddawanej nagłym wahaniom temperatury. Profesjonalne zlecenia meblowe określają również dopuszczalną różnicę barwy między poszczególnymi elementami. Parametr ten mierzy się za pomocą spektrofotometru, a bezpieczna wartość w skali Delta E mieści się najczęściej w granicach 1,0–2,0. Przestrzeganie tej wytycznej pozwala uniknąć efektu wizualnej szachownicy na połączonych zabudowach. Wymagane jest też opracowanie specyfikacji określającej maksymalne odchylenia krzywizny arkuszy, które nie powinny przekraczać dwóch milimetrów na metr bieżący.
Teoretyczna zgodność parametrów zależy od testów w środowisku produkcyjnym parku maszynowego. Stabilność wykończenia zapewnia dopiero przeprowadzenie próby technologicznej na płycie wiórowej lub MDF o docelowej wilgotności. Praktyczny test na rzeczywistym nośniku demaskuje wszelkie wady wiązania kleju. Umożliwia on zdiagnozowanie przyczyn powstawania pęcherzy gazowych pod warstwą laminatu oraz zmian w matowości powłoki po ściśnięciu elementów. Obróbka zaawansowanych materiałów nanotechnologicznych i zmodyfikowanych oklein narzuca konieczność weryfikacji operacji bocznego oklejania. Próbne przepuszczenie detalu przez okleiniarkę wąskich płaszczyzn sprawdza podatność powłoki zewnętrznej na mikropęknięcia.
Dostęp do aktualnej dokumentacji badawczej stanowi fundament sprawnej organizacji pracy zakładu. Dystrybutor rozwiązań meblowych Laminart udostępnia producentom zabudów oraz architektom wnętrz szczegółowe karty techniczne i atesty materiałowe. Znajomość konkretnych wartości fizykochemicznych ułatwia operatorom maszyn szybką kalibrację parametrów docisku oraz temperatury kleju dla danej partii. Posiłkowanie się twardymi danymi w cyklu przygotowawczym znacząco zmniejsza odsetek odrzutów na etapie końcowej kontroli jakości.
Zaakceptowanie próbnika to zaledwie pojedynczy krok w złożonym procesie wdrożenia nowego wzoru do sprzedaży. Prawidłowa decyzja o rozpoczęciu seryjnej produkcji musi wynikać z pozytywnych wyników testów obróbczych i potwierdzonych danych laboratoryjnych.
Kategorie artykułów
Polecane artykuły
Przewodnik po zastosowaniu transformatora głośnikowego 100V w obiektach usługowych.
Zastosowanie transformatorów głośnikowych 100V w nagłośnieniu obiektów usługowych jest kluczowe dla uzyskania wysokiej jakości dźwięku. Rozwiązania oparte na tej technologii, skutecznej w średnich i dużych przestrzeniach, są wprowadzane przez firmę zajmującą się nagłośnieniem. Dzięki współpracy z dy
Jak plisa reguluje światło tam, gdzie rolety i żaluzje mają ograniczenia
Okno dachowe, przeszklenie narożne czy niestandardowa witryna usługowa stanowią architektoniczne wyzwanie w kontekście precyzyjnej kontroli oświetlenia. Standardowe rozwiązania osłonowe często wymuszają kompromis między dostępem do naturalnego światła a skuteczną ochroną przed refleksami słonecznymi